加速精修与桶形刀:高效曲面抛光的工艺组合
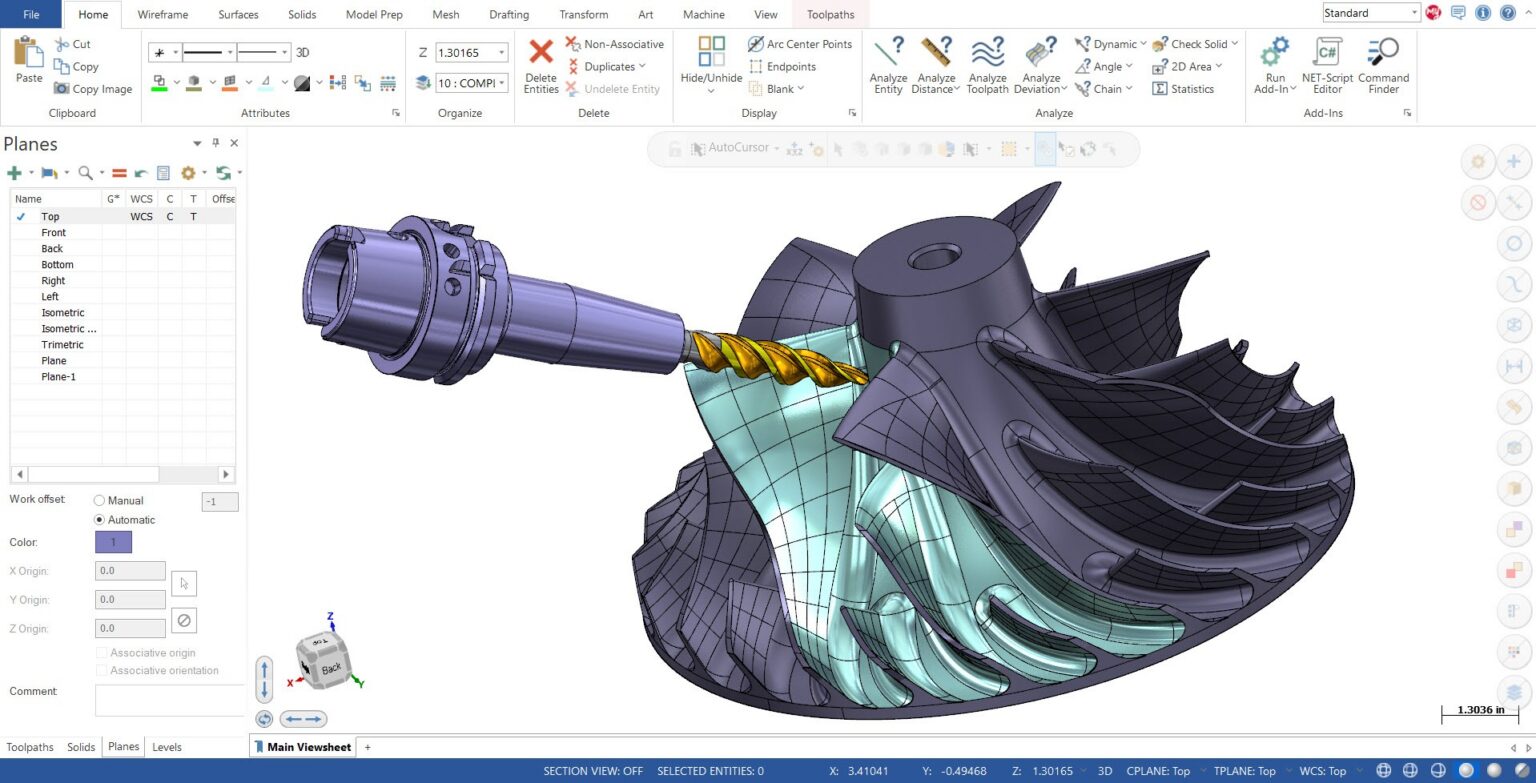
Accelerated Finishing(加速精修)是配合圆弧段刀具(circle-segment,俗称桶形刀)的精加工技术组合。它解决的是模具精加工里一对老矛盾:面要又快又好,传统球头刀两头都占不满。
桶形刀为什么快
球头刀与曲面是点接触,每一步只能啃出很窄的一条光带。桶形刀的刃线是大半径圆弧,与曲面的接触是一条宽弧带——同样一步距,光带宽度是球头刀的几倍到几十倍。刀路只需把这条弧带稳定贴着曲面控制好,步距就能大幅放大。
软件要做的事
桶形刀不是拿来就能用:弧形刃在复杂曲面上每一点的接触姿态都不同,手工编根本算不过来。Accelerated Finishing 做三件事:
- 控制残留高度(scallop)一致:整条刀路的表面质量可预期。
- 自动算刀轴姿态:让弧形刃始终以最佳接触角贴面。
- 光顺过渡:接触带切换处轨迹平滑,避免接刀痕。
官方的说法是「以更少走刀获得更高表面质量」,在大型模具曲面上通常能把精铣时间压到球头刀方案的一半以下(幅度取决于曲面形态)。
适用与不适用
| 适合 | 不太适合 |
|---|---|
| 大型模具曲面、叶片、叶盘 | 小件、琐碎小曲面 |
| 曲率平缓的大型面 | 深窄沟槽(刀进不去) |
| 五轴机床(能控姿态) | 只有三轴的机床(姿态控不了,效果打折) |
上手路径
桶形刀成本高于球头刀,先在损耗大的大曲面上试效果,参数从刀具厂商样本起步。学习版里可以用软件自带的样例曲面试编这种刀路,不上机也能看懂刀路形态。
桶形刀型号与参数以刀具厂商样本为准,刀路效果与机床五轴能力相关。