动态铣削与加速精修是什么:两个值得先懂的技术名词
看评测或听经销商介绍时,你会反复遇到两个技术名词:Dynamic Motion 和 Accelerated Finishing。它们是这家软件区别于同类产品最核心的两项专利技术,值得在动手编程之前先弄懂。
Dynamic Motion:让刀具始终「匀速吃满」
传统刀路按固定步距排刀,切到拐角或余量大的区域时,刀具一次咬进太多材料——转速不变、负荷骤增,结果是崩刃、烧刀、让刀,工件报废。
Dynamic Motion 的思路是反过来:不管几何形状多复杂,算法实时调整刀具运动轨迹,让切屑厚度(刀刃实际咬进去的量)始终恒定。这带来三个直接好处:
- 开粗更快:可以放心用大切深、小步距的高效参数,少走空刀。
- 刀具更耐用:切削力平稳,热量不再堆积在刀尖,涂层不易烧毁。
- 机床更轻松:负荷不会忽大忽小,主轴和丝杠受的冲击小。
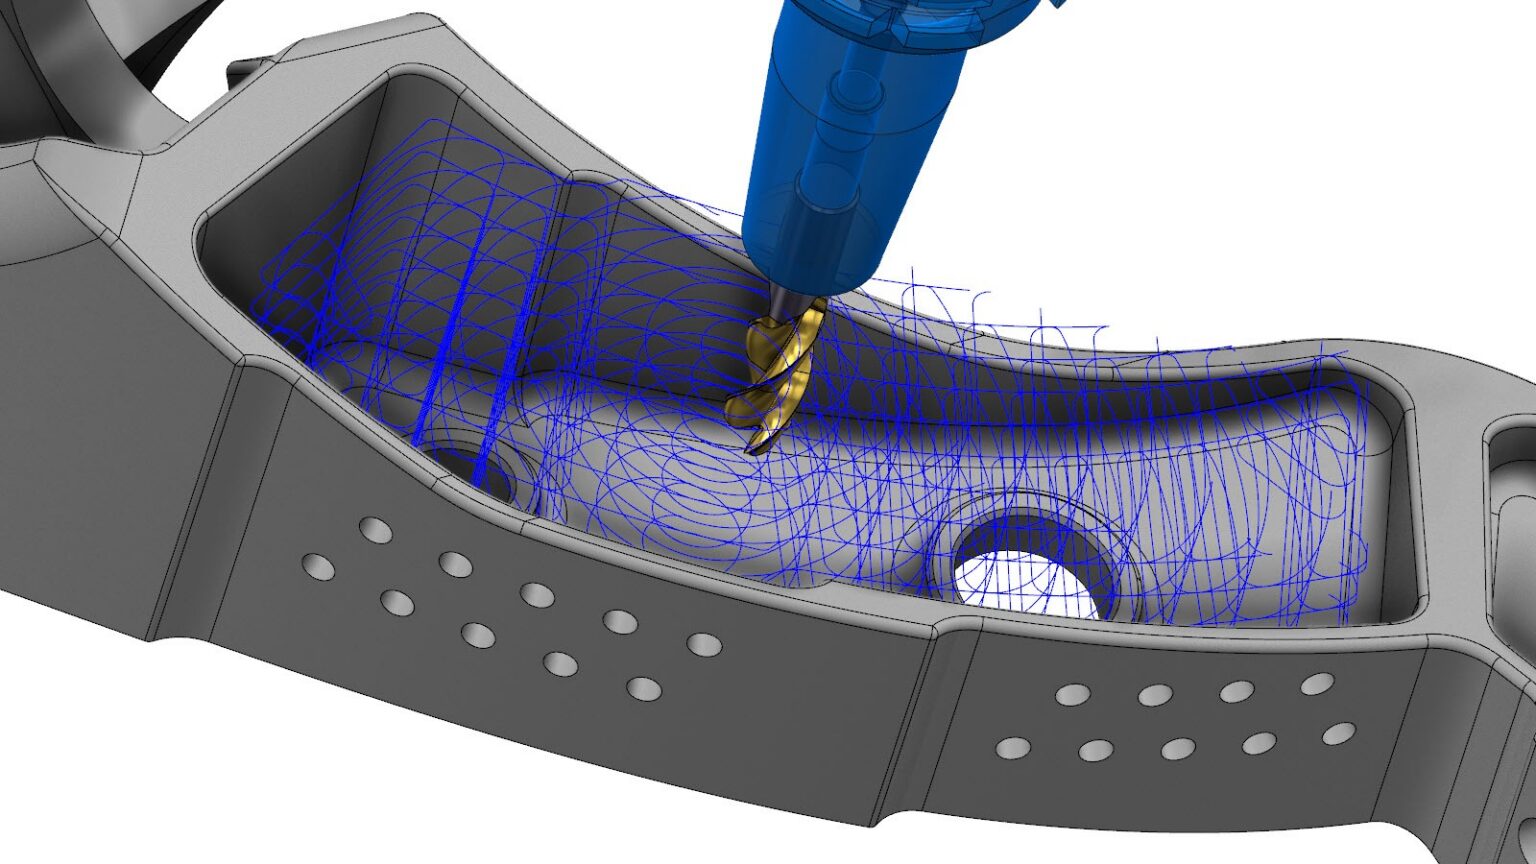
基于这项技术的具体刀路包括动态铣削、动态挖槽、OptiRough 等,在动态与三维加工分组里逐个展开。
Accelerated Finishing:圆弧刃刀具的精修方案
精加工追求的是表面质量与效率的平衡。Accelerated Finishing 专门配合圆弧段(桶形)刀具使用:这类刀具的刃线是大圆弧,接触工件的区域比球头刀宽得多。
软件要做的是控制刀路上的残留高度(scallop)处处一致,让桶形刀稳定贴着曲面走。官方的表述是「以更少的走刀次数获得更高的表面质量」,在模具曲面精铣上提效明显。参见加速精修详解。
为什么值得花时间理解
这两项技术决定了你写刀路的思路:动态刀路鼓励「大切深、小步距、全程吃刀」,与传统的「小切深、大步距」参数表完全不同。换软件先换参数习惯,后面每组刀路页面都会回到这一点。
技术细节以官方技术文档为准。