后处理器与 G 代码输出:从刀路到机床程序的过程
后处理(Post Processing)是 CAM 流程的最后一环:把通用的刀路数据翻译成特定机床控制器能执行的 G 代码。Fanuc、Siemens、Heidenhain、Mazak、Okuma……每家控制器的代码方言都不同,后处理器就是那本「方言词典」。
后处理器怎么工作
- 选择后处理器:每个机床配一个 .pst 后处理文件,由软件按机床类型提供,官方宣称拥有业内最广的后处理库。
- 输出 NC 程序:刀路经过后处理生成带程序头、换刀、循环、程序尾的完整代码。
- 文本编辑微调:输出的代码可在配套的代码编辑器里查看修改(双显示器用户常把它放副屏,见系统配置)。
定制后处理是常态
标准后处理覆盖八成需求,剩下两成靠定制:
- 程序头尾的公司模板(机床名、日期、操作员信息)。
- 换刀宏、探针宏、主轴定向等机床特有逻辑。
- 固定循环的方言差异(钻孔循环名与参数格式,见钻孔刀路)。
后处理由经销商定制是行业惯例,机床新购时一并谈好。
2026.R2 的探测集成
R2 版本新增了 Blum Digilog 对刀仪支持:对刀、磨损监控、断刀检测的处理直接在软件内完成,输出对刀宏到机床——不用再手工改代码。官方列出适配的控制器:Fanuc、Siemens、Okuma、Heidenhain、Mazak、Makino。
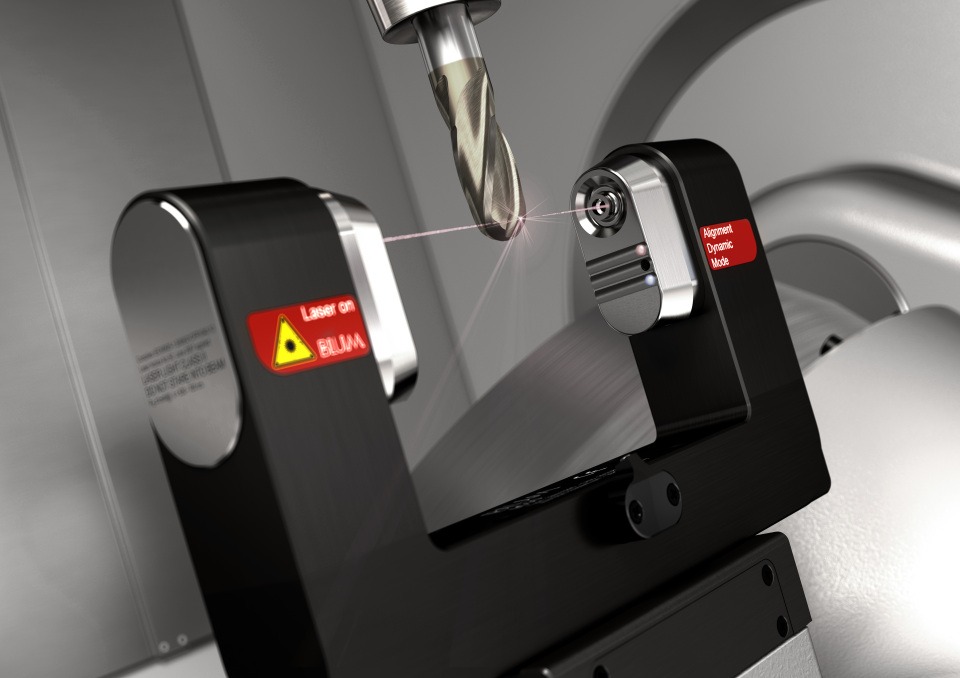
它的意义在于把刀具数据「集中在软件里维护」:刀长补偿、磨损检查、断刀检测的宏逻辑统一管理,跨控制器通用。
常见误区
- 「后处理出来的代码不用看」——错。首次使用任何新后处理,程序必须逐段过目并经机床仿真验证。
- 「一台机床一个后处理」——同型号机床通常共用,但参数差异大的要分文件管理。
后处理逻辑直接影响机床安全,改动务必小步验证。