数控车削编程指南:粗车、精车、切槽与车螺纹
车削模块覆盖数控车床的日常编程:从棒料到成品轴,粗车去料、精车成型、切槽车螺纹,一套刀路走完。官方公布的用户数里,车削车间占了很大比重。
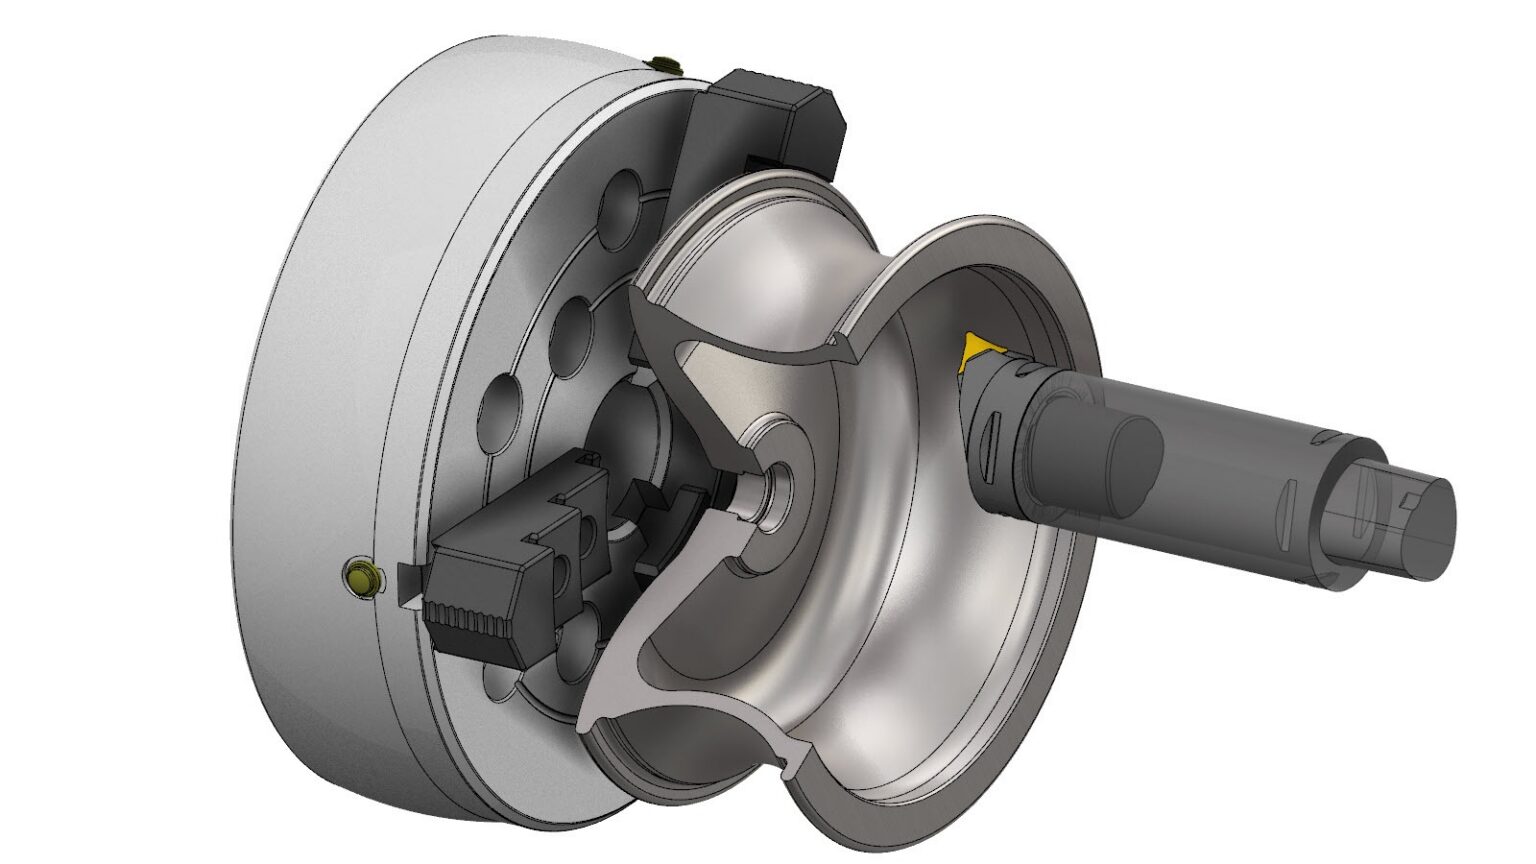
核心刀路清单
| 刀路 | 干什么 | 要点 |
|---|---|---|
| 粗车(Rough) | 沿轴向分层去料 | ID/OD/端面通用,自动规划走刀 |
| 精车(Finish) | 一刀光出轮廓 | 余量来自粗车设置 |
| 切槽(Groove) | 挖槽、切断 | 支持分层切槽、啄式切槽、全圆弧切入 |
| 车螺纹(Thread) | 外/内螺纹 | 标准与自定义牙形,多刀路自动分配 |
| 钻镗(Drill/Bore) | 中心孔与内孔 | 与铣钻孔循环逻辑相通 |
让软件替你做的判断
车削模块主打「智能毛坯感知」:软件实时知道毛坯还剩多少料,粗车轨迹自动避开空程,精车只切该切的地方。官方对它的概括是「自动选择最高效的运动去除材料,同时保护刀片」。
快速刀路(Quick Toolpaths) 入口值得新手先用起来:常见车削操作几步出程序,大批量简单轴件的生产效率就靠它。
刀路与参数习惯
- 刀片选型先行:车削参数围绕刀片样本建库,一把刀片一个参数组,换刀即换参数。
- 切槽刀最娇气:槽宽与刀宽严格对应,分层切槽(multiple depth cuts)能显著降低宽槽崩刀风险。
- 螺纹进刀方式:直进/侧进/改良侧进按牙形与材料选,不锈钢类粘刀材料优先侧进。
2026 版的车削增强
- 通用刀具目录:车削支持通用刀具目录(generic tool catalog),快速建刀并在多台机床间标准化,界面见下图。
- PrimeTurning 更新:山特维克授权的车削方法,支持斜切、插车(pinch turning,双刀对切)与更灵活的精车选项。
车削安全逻辑(主轴定向、尾座干涉)与机床结构强相关,新程序先跑仿真。