挖槽铣削与动态挖槽的区别:型腔开粗的两条路线
挖槽(Pocket)解决的是「把一块区域里的材料清空」的问题:型腔、凹槽、密封槽、安装窝。这个刀路有两条技术路线——传统挖槽和动态挖槽,选哪条直接决定开粗效率。
传统挖槽
按固定的行距/环切方式排刀,每刀的切削宽度(步距)固定。遇到槽角、余量不均处,刀具负荷瞬间飙升。适合:
- 浅腔、余量均匀的简单区域。
- 刚性好的大直径刀具,负荷波动扛得住。
参数上传统挖槽提供环切、平行环切、螺旋、由内向外/由外向内等多种走刀方式,简单件直接用即可。
动态挖槽
基于动态运动技术:步距设小(典型 5%–10% 刀径),但吃深可以给大,算法实时绕开满刀区域,保持切屑厚度恒定。适合:
- 深腔、窄槽、余量分布复杂的区域。
- 细长刀具加工深腔——负荷恒定才不会让悬伸长的刀具崩刃。
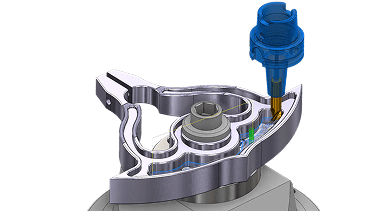
2026 版的进刀改进
动态类刀路的进刀方式是命门:螺旋下刀占空间、直插伤刀。2026 版在 2D 与 3D 动态开粗里新增锥形螺旋进刀(tapered helix entry)——螺旋口做成锥形,官方说明的好处有三:切屑更容易排出、冷却液更容易进入切削区、刀具寿命延长。深腔加工建议默认开启。
参数对照速查
| 维度 | 传统挖槽 | 动态挖槽 |
|---|---|---|
| 步距 | 50%–75% 刀径 | 5%–10% 刀径 |
| 切深 | 浅 | 大 |
| 主轴负荷 | 波动大 | 恒定 |
| 典型场景 | 浅而简单的腔 | 深腔、复杂区域 |
两种刀路不算谁取代谁:区域简单时传统挖槽程序更短,复杂区域动态挖槽又快又稳。按毛坯状态选工具,是编程员的日常判断。