车铣复合编程方案:Mill-Turn 的多通道协同与 2026 增强
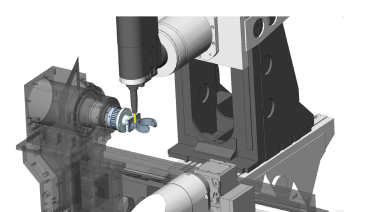
车铣复合机床(Mill-Turn)把车床和加工中心装进一个机身:双主轴、多刀塔、B 轴铣头,零件一次装夹从棒料干到成品。机床越强,编程越复杂——两条刀塔的动作要在时间轴上错开协同,这就是 Mill-Turn 模块存在的意义。
它解决的三个编程难题
1. 多通道协同双主轴机床常有两条独立刀路通道:上刀塔车削的同时下主轴铣削。模块按「通道(channel)」组织工序,同步与避让由软件规划,人工只管排工序。
2. 副主轴交接第一主轴车完前段,副主轴接料翻面继续加工后段。交接时机、夹持力提示、交接后的坐标转换,全部是结构化流程,不是手写 G 代码能稳妥处理的。
3. B 轴铣头铣头带摆轴的机床,刀轴姿态管理交给了软件:从固定角度到联动切削都能编,瑞士型走心机的 B 轴机型另有 Swiss 模块覆盖。
2026 版的重要扩容
Mill-Turn 用户在 2026 版等来了一个大升级:经典 Mill 刀路全面进入 Mill-Turn 环境——曲面粗加工、曲面精加工与线框刀路(平行、放射、投影、直纹、旋转、2D 扫掠等)以前只能在 Mill 里用,现在车铣复合零件上也能直接调。对从 Mill 转过来的编程员,这意味着不用为复合机床学一套新刀路体系。
再加上 PrimeTurning 的斜切、插车(pinch turning)增强与更灵活的精车选项(见车削基础),2026 版官方把「扩展车铣复合能力」列为本版三大主题之一。
实施提醒
- 机床定义是地基:Mill-Turn 的仿真与协同依赖精确的机床结构定义,装机时让经销商把机床定义配好。
- 仿真必须全开:多通道碰撞风险远高于单通道,机床级仿真(不只是刀路仿真)是必选项,见机床仿真。
车铣复合编程与具体机床结构强绑定,程序必须针对机床定义验证。