动力刀塔怎么编:C 轴与 Y 轴的车铣混合刀路
现代数控车床普遍带动力刀塔(live tooling):刀塔上的旋转刀具能在工件转起来时铣削、钻孔——车床上干铣床的活。这类机床(车铣中心)的编程是车削模块的进阶内容。
动力刀塔能干什么
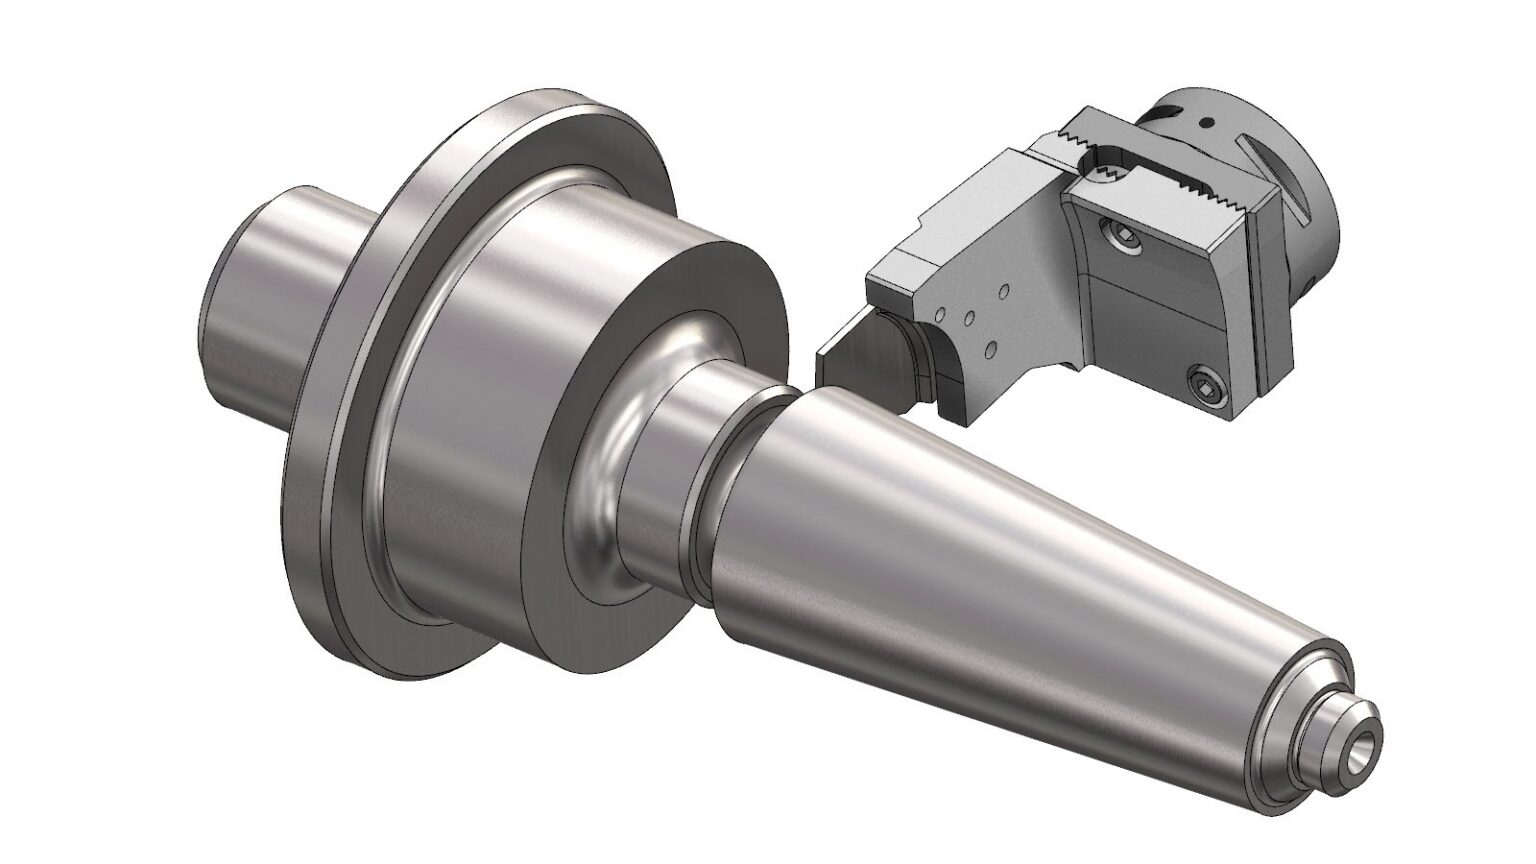
- 端面加工:在端面上铣平面、钻孔、攻丝(C 轴分度定位)。
- 外圆加工:在柱面上铣键槽、扁方、横孔(C 轴随动)。
- 偏心与离轴特征:Y 轴机床能铣偏离中心的特征,普通 C 轴机床需要靠分度凑。
编程上的关键概念
1. 两种坐标系切换车削刀路用 X/Z,动力刀具刀路切换到 X/Y/C(或 X/Y/Z)。软件按刀塔类型自动管理坐标体系,编程员要做的是选对「刀具平面」。
2. C 轴分度 vs 随动
- 分度模式:主轴锁在角度上,当三轴铣。
- 随动模式:主轴当旋转轴参与插补,铣螺旋槽类特征。
3. 与车削刀路的混排一个工件常常车铣交替:先车外圆,再铣键槽,再车螺纹。操作管理器里按工序排序,换刀与主轴模式切换由后处理自动编入程序。
进阶能力
- 部件交接(part transfer)与送料(bar pull):细长件、批量件的后段加工自动化,官方把这两项列在车削工作流的标准能力里。
- 刀具检查暂停(tool inspection pause):程序中途停机让操作者检查刀具/尺寸,关键件必备。
常见坑
| 问题 | 原因 |
|---|---|
| 铣外圆槽时振刀 | Y 轴行程边缘刚性差,尽量往行程中间靠 |
| 端面孔位错 90° | C 轴分度基准没统一 |
| 换刀撞卡盘 | 安全平面没按卡盘高度重设 |
动力刀塔编程的机床差异大,上机前务必用带机床模型的机床仿真验证一遍。
不同品牌车铣中心的控制器差异明显,后处理需按实际机床定制。