曲面精加工怎么控表面质量:步距、等颜值与刀路光顺
精加工直接决定交付面质量。模具厂对精加工的执念最深:表面接刀痕、振纹、留残料,返修起来全是工时。这篇按「质量由什么决定」的顺序讲清曲面精加工的控制点。
表面质量由三个东西决定
1. 步距(stepover)垂直于走刀方向的刀痕间距。球头刀下,残留高度与步距的关系是几何问题:步距越小面越细,但时间成本翻倍涨。中档要求(Ra 0.8 量级)用 0.1–0.2 mm 步距起步试。
2. 走刀方向与光顺顺着曲面的主走向走刀,接刀痕最少。转角处的速度突变是振纹来源,开启刀路光顺(smoothing)选项让轨迹圆滑过渡。
3. 机床状态刚性问题不足时再好的刀路也有振纹。这不是软件问题,但编程员要懂:高精面放在刚性最好的装夹状态下加工。
等颜值(Equal Scallop)刀路
传统刀路步距固定,结果斜坡区域残留大、平缓区域浪费。等颜值刀路反过来:按设定的残留高度反算每处步距——陡的地方步距自动变密,平的地方自动放宽,整个曲面残留一致。代价是刀路稍长,换来的是免修的均匀表面。
常见质量问题排查顺序
| 现象 | 先查什么 |
|---|---|
| 接刀痕明显 | 走刀方向、进退刀方式(改圆弧切入切出) |
| 局部振纹 | 该区域步距是否过密、机床刚性 |
| 根部残留 | 残料加工是否遗漏、球头刀径是否过大 |
| 过切亮痕 | 干涉面是否设置完整 |
排查完软件侧问题仍解决不了,就轮到查装夹与刀具跳动。
2026 相关输入侧改进
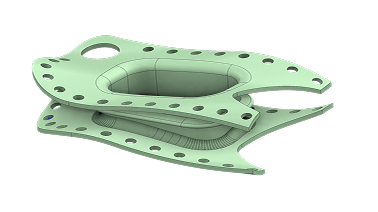
曲面质量的上游是曲面本身。2026 版增强的举升曲面创建(新混合算法+动态同步)让输入曲面更平滑,精加工结果的可预测性随之提高——这是官方把「曲面创建」和「精加工」归在同一主题下的原因。
表面质量目标(Ra 值)由产品要求决定,参数需按刀具样本与试切确定。